


Visszajelzés

Szerző: FTM
Date: Sep 22, 2026
Fémöntés: Útmutató a folyamatokhoz, módszerekhez és tippekhez lépésről lépésre
A fémöntés a világ egyik legrégebbi gyártási ismerete, és még mindig az egyik leghasznosabb. A szelepháztól és a szivattyú járókerekeitől a mezőgazdasági fogaskerekekig és a kotrókanál fogakig ipari alkatrészek ezrei kezdik meg életüket, ahogy az olvadt fémet egy gondosan megformált formába öntik. 2003 óta gyártunk egyedi öntvényeket és kovácsolt anyagokat a kínai Ningbóban található gyárunkban, és ebben az útmutatóban lépésről lépésre elmagyarázzuk, hogyan öntsünk fémet – ugyanazokat az alapokat, amelyeket mérnökeink mindennap alkalmaznak, egyszerű nyelven írva.
Mit jelent fémet önteni?
A fémöntés az a folyamat, amikor a fémet folyékony halmazállapotba olvasztják, egy üreges formába öntik, amely a kész alkatrész negatív formáját hordozza, és hagyják lehűlni és megszilárdulni. A fém megszilárdulása után a formát kinyitják vagy letörik, az öntvényt megtisztítják, szükség esetén hőkezelik, megmunkálják és megvizsgálják.
Az öntést azért értékelik, mert olyan formákat hoz létre, amelyeket nehéz, lassú vagy pazarló lenne megmunkálni tömör rúdanyagból. Egyetlen öntvény egyesítheti a karimákat, a kiemelkedéseket, a belső járatokat és a lehúzó íveket, amelyeket egyébként több darabból kellene összehegeszteni. Az ötvözetek széles választékával is működik – vas, szénacél, ötvözött acél, rozsdamentes acél, alumínium, sárgaréz és bronz –, és gazdaságosan skálázható néhány prototípustól több százezer alkatrészig.
A megfelelő öntési eljárás kiválasztása
Mielőtt bármilyen fém megolvadna, a legfontosabb döntés az, hogy melyik öntési eljárás illik az Ön részéhez, mennyiségéhez és költségvetéséhez. Az általunk leggyakrabban használt három módszer a homoköntés, a befektetett öntés és a fröccsöntés, és mindegyik más-más édes pontot foglal el:
| Folyamat | A legalkalmasabb | Felületi kidolgozás és pontosság | Relatív szerszámköltség |
|---|---|---|---|
| Homoköntés | Nagy, nehéz vagy kis és közepes térfogatú alkatrészek vasból, acélból és alumíniumból | Jó | Alacsony |
| Befektetési öntés | Komplex, precíziós alkatrészek acélból, rozsdamentes acélból és ötvözetekből | Kiváló | Közepes |
| Présöntés | Nagy volumenű kisebb alkatrészek alumíniumból, cinkből és sárgarézből | Kiváló | Magas |
Ökölszabályként válassza a homoköntést nagyobb alkatrészekhez és mérsékelt mennyiségekhez, a befektetett öntést, ha a geometria és a precizitás megköveteli, és a fröccsöntést, ha nagyon nagy mennyiségű kisebb, nem vastartalmú alkatrészre van szüksége.
Fémöntés lépésről lépésre
1. lépés: Készítse el a tervet és a mintát
Minden öntvény rajzzal vagy 3D-s modellel kezdődik. Ebből a kialakításból az öntöde készít egy mintát: az alkatrész fizikai másolatát, amelyet szándékosan kissé túlméretezett, hogy kompenzálja a hűtés során bekövetkező fémzsugorodást, és megmunkálási ráhagyást hagyjon a kritikus felületeken. Homoköntésnél a minta általában fa, gyanta vagy fém; a befektetési öntésben egy alumínium szerszámba fecskendezett viaszmásolat. A több éves öntödei tapasztalat valóban megmutatkozik ezeknek a juttatásoknak a helyes megszerzésében.
2. lépés: Válassza ki a fémet
A választott ötvözet határozza meg a szilárdságot, a kopásállóságot, a korrózióállóságot, a súlyt, a megmunkálhatóságot és a költségeket. A szürkevas csillapítja a vibrációt, ami megfelel a motoralkatrészeknek; a rozsdamentes acél ellenáll a korróziónak tengeri és folyadékkezelési környezetben; az olyan ötvözött acélok, mint a 42CrMo, nagy, ismétlődő terhelést hordoznak a fogaskerekekben és tengelyekben. Mindig igazítsa a fémet az alkatrész munkakörülményeihez, ne csak az árhoz.
3. lépés: Építse meg a formát
A homoköntés során az előkészített homokot a minta köré tömörítik egy lombik belsejében. A mintát eltávolítják, üreget hagyva, és a kapuknak és felszállóknak nevezett csatornákat hozzáadják az olvadt fém szállításához és az öntvény zsugorodása közben történő táplálásához. A befektetési öntés során a viaszmintákat egy fára szerelik fel, többször bevonják kerámia hígtrágyával, amíg kemény héj képződik, majd melegítik, hogy a viasz kiolvadjon. A présöntés során a forma egy precíziós megmunkálású acélszerszám, amely több tízezer lövést túlél.
4. lépés: Olvasszuk meg és öntsük
A fémet indukciós kemencében vagy tégelyben olvasztják meg szigorúan szabályozott hőmérsékletre. Ez többet számít, mint azt a kezdők várják: a túl hidegen öntött fém megfagyhat, mielőtt betöltené a formát, ami hibás futást és hidegzárást okozhat, míg a túlhevült fém elnyeli a gázt, és ráéghet a homokformákra. Az öntésnek egyenletesnek és folyamatosnak kell lennie, turbulencia nélkül, hogy salak és levegő ne keveredjen az öntvénybe.
5. lépés: Hűtsük le, rázzuk ki és fejezzük be
Öntés után a fém kívülről befelé megszilárdul, és a hűtési sebesség befolyásolja a végső szemcseszerkezetet és szilárdságot. Lehűlés után a homoköntvényeket kirázzák formájukból, míg a befektetett öntvényeket a kerámia héj letörésével szabadítják fel. A kapukat és a felszállókat levágják, a felületet szemcseszórással megtisztítják, és az alkatrész hőkezelésen, kritikus méretű CNC megmunkáláson és felületkezelésen, például festés, bevonat vagy polírozáson eshet át a végső ellenőrzés előtt.
Nézze meg közelebbről a három fő módszert
Homoköntés
A homoköntés az ipar igáslója. A formaanyag olcsó, a szerszámköltségek alacsonyak, és a folyamat néhány száz grammtól több tonnáig terjedő alkatrészeket kezel. A tipikus termékek közé tartoznak a hengertestek, a karimás tengelyek, a motoralkatrészek, a csőcsatlakozások és a tengeri hardverek. Útmutatónkban tovább bontjuk a munkafolyamatot hogyan működik a homoköntés , beleértve azt is, hogy a különböző homokrendszerek hogyan befolyásolják a végső felületet.
 Homoköntött hidraulikus henger alkatrészek Homoköntött hidraulikus munkahenger nyersdarab furatok, homloklapok és menetek megmunkálására. Mivel a homoköntéssel nagy alkatrészeket kezelnek alacsony szerszámköltséggel, praktikus megoldás a nehéz berendezésekben és ipari gépekben használt hengertestekhez. Termék megtekintése →
Az ilyen alkatrészeket durva nyersdarabokként öntik, majd megmunkálják úgy, hogy a furatok, homloklapok és menetek megfeleljenek a szűk tűréseknek.
Befektetési öntés
Az elveszett viaszos öntvényként is ismert beágyazott öntés a legfinomabb részleteket és a legszigorúbb tűréshatárokat biztosítja a három közül, gyakran csökkentve vagy akár ki is küszöbölve a megmunkálást. Természetes választás vékony falú és sima felületű összetett alkatrészekhez: szivattyúalkatrészek, acél csatlakozók, vasfogaskerekek, vasúti vasalatok és precíziós gépalkatrészek. Mivel minden viaszmintát egy héj elkészítéséhez használnak fel, a darabonkénti költség magasabb, de a megmunkálási megtakarítás bőven kompenzálható.
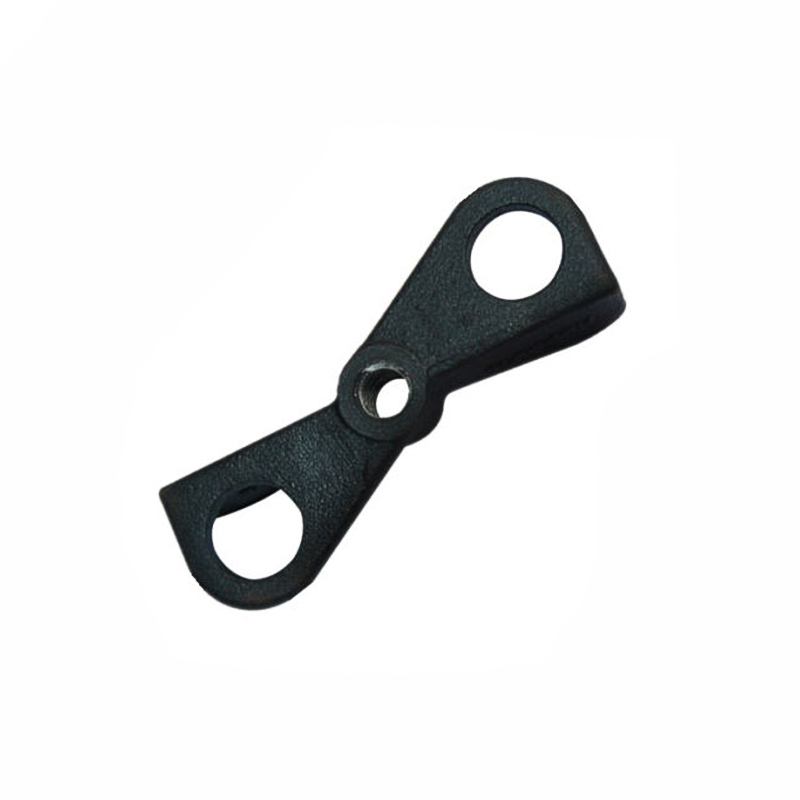 Precíziós befektetési öntőalkatrészek Az elveszett viaszbefektetett öntvények finom részletekkel, szűk tűrésekkel és sima öntött felületekkel rendelkeznek az összetett vékonyfalú alkatrészekhez. A homoköntési áttekintést követően ez a példa bemutatja, hogy hol kompenzálja a darabonkénti költséget a csökkentett megmunkálás. Termék megtekintése →
Die Casting
A présöntéssel olvadt színesfémeket - általában alumíniumot, cinket vagy sárgaréz - fecskendeznek be egy edzett acél szerszámba nagy nyomás alatt. Egy-egy felvétel csak másodperceket vesz igénybe, és a kapott részek sűrűek, méretük egységes és tiszta, mint öntött. Mivel a szerszámok költségesek, a közgazdaságtan a nagy mennyiségeket részesíti előnyben; Sárgaréz présöntési munkáink a dekoratív hardverektől a CNC megmunkálással készült precíziós funkcionális alkatrészekig terjednek.
Minőségellenőrzés: Ahol jó öntvényeket készítenek
A fémöntés csak a munka fele; a hibák ellenőrzése az, ahol egy tapasztalt öntöde keresi a tartást. A leggyakoribb öntési hibák és azok szokásos okai a következők:
- Porozitás – gáz vagy zsugorodási üregek, amelyek általában az olvasztási gyakorlatra, a kapu kialakítására vagy az elégtelen betáplálásra vezethetők vissza
- Hideg leállás és félrefutás – a fém előlap lefagy, mielőtt a forma megtelne, gyakran az alacsony öntési hőmérséklet vagy a vékony részek miatt
- Homok- és salakzárványok – az öntvénybe ágyazott idegen anyag, amelyet a homok minősége és a folyamatos öntés szabályoz
- Mérettorzulás – helytelen zsugorodási ráhagyás vagy hűtés közbeni visszatartás okozza
ISO9001 alapú minőségbiztosítási rendszer szerint működünk, az öntvényeket az ömledékkémiától a méretellenőrzésen és a felületkezelésen keresztül ellenőrizzük, így a problémákat nem az ügyfél összeszerelősorán, hanem az öntödében fogják fel.
A műhelytől a gyári padlóig: öntés gyártási méretekben
Egy hobbi számára kifizetődő hétvégi projekt lehet egy kis alumínium alkatrész otthoni öntése. A terhelést hordozó, a nyomás alatt lévő folyadékot lezáró vagy a gyártógépeket működésben tartó alkatrészek esetében az ipari öntés sokkal megerőltetőbb szakterület – amely ötvözi a kohászatot, a formatervezést, a hőkezelést és a precíziós megmunkálást.
Pontosan erre a kombinációra építettük fel üzletünket. Egyedi öntvények és kovácsolt termékek gyártójaként egy helyen szállítjuk az ügyfeleket a rajztól a kész alkatrészig: homoköntés és beruházási öntés acél, vas, alumínium és sárgaréz számára; préskovácsolás nagy szilárdságú alkatrészekhez; és CNC megmunkálás, festés és bevonat házon belül. Tipikus példa erre a szelepalkatrész-gyártásunk, ahol a homoköntvény szeleptesteket precíziós megmunkálásúak, így azok megbízhatóan illeszkednek és tömítenek a folyadékrendszerekben.
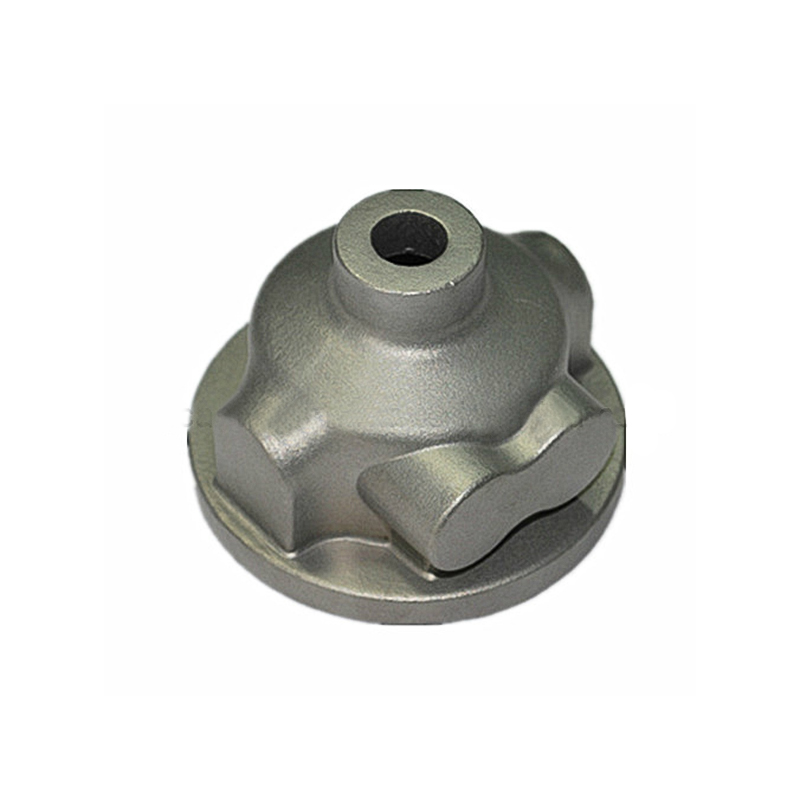 Precíziós homoköntő szelepalkatrészek A homoköntvény szeleptestek házon belüli CNC megmunkálással készültek, így megbízhatóan illeszkednek és tömítenek a folyadékrendszerekben. A rajztól a kész alkatrészig szolgáltatás záró példájaként bemutatja, hogyan ötvöződik az öntés és a megmunkálás a szivattyú- és szelepalkatrészeknél. Termék megtekintése →
Ha projektje öntött vagy kovácsolt fém alkatrészeket igényel, csapatunk a címen Ningbo Yifei Machinery Parts Co., Ltd. szívesen átnézné rajzait, és javasolná a legköltséghatékonyabb eljárást az Ön mennyiségéhez és alkalmazásához.
A fémöntvény elsajátítása azt jelenti, hogy megértjük a döntések láncolatát – folyamat, ötvözet, formázás, öntés és kikészítés – és azt, hogy mindegyik hogyan alakítja a végső részt. Sajátítsa el ezeket az alapokat, és szinte bármilyen fém alkatrészt megnézhet, és láthatja a benne lévő öntvényt. Ha azt szeretné, hogy egy partner kezelje helyetted az egész láncot, a mintakészítéstől a megmunkált, kész öntvényekig, egyszerűen küldje el nekünk rajzait, és bízza öntödei tapasztalatunkra a többit.
Kiválasztott csapágy kijelző


Elérhetőségi adatok
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Termékek Linkek
Termékek Linkek
- Mezőgazdasági gépek öntőalkatrészei
- Automatikus öntés alkatrészek
- Sárgaréz présöntvény alkatrészek
- Öntővödör Fog és Tartozék
- Konténeröntő alkatrészek
- Befektetési öntőalkatrészek
- Gépek öntőalkatrészei
- Bányászati gépek öntőalkatrészei
- Vasúti és vonatöntő alkatrészek
- Homoköntő alkatrészek
- Bélyegző és kovácsolt alkatrészek
- Szelepöntő alkatrészek
Lépjen kapcsolatba velünk
Szerzői jog ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Minden jog fenntartva
 Egyedi présöntvény-gyártók
