


Visszajelzés

Szerző: FTM
Date: Sep 16, 2026
Hogyan működik a homoköntés? A folyamat lépései, anyagok és kulcsfontosságú alkalmazások
A homoköntés a legszélesebb körben alkalmazott fémöntési eljárás, mivel egyszerű, költséghatékony, és szinte bármilyen vas- vagy színesfémötvözetből képes nagy, összetett alkatrészeket előállítani. Az alapelv egyszerű: a homokformában lévő üreg megismétli a kívánt formát, az olvadt fém kitölti ezt az üreget, és a megszilárdulás után a homokot letörik, hogy felfedje a kész öntvényt. Ez az eljárás néhány kilogrammtól több tonnáig terjedő alkatrészeknél működik, így nélkülözhetetlen olyan iparágakban, mint a mezőgazdasági gépek, az autóipar, az építőipari berendezések és a tengeri hardverek.
A homoköntés alapelve
A homoköntés a legegyszerűbb esetben egy újrafelhasználható minta létrehozásával működik, amelyet homok és kötőanyag keverékébe préselnek, így formát alkotnak. A minta eltávolításra kerül, így az alkatrész geometriájának pontosan megfelelő üreg marad. A homokba egy kapurendszert is vésnek, amely tornyokból, futószalagokból és kapukból áll, hogy az olvadt fémet az üregbe vezesse. Felszállókat (olvadt fém tartályokat) adnak hozzá, hogy kompenzálják a zsugorodást, amikor a fém lehűl. Öntés és megszilárdulás után a formát széttörik, hogy eltávolítsák az öntvényt, amely ezután tisztításon, hőkezelésen és minden szükséges megmunkáláson esik át.
Ellentétben az állandó formázási eljárásokkal, a homoköntéshez áldozati formát használnak, amely minden öntés után megsemmisül. Ez az oka annak, hogy kiváló a kis-közepes volumenű gyártás, valamint a présöntéshez túl nagy vagy bonyolult alkatrészek esetében. Az öntőforma méretének és a fém kiválasztásának rugalmassága közvetlenül előnyös a vásárlóknak, akiknek szükségük van rá  Egyedi homoköntvény karimás tengelyek nagy igénybevételre Ezeket a karimás tengelyeket homoköntéssel állítják elő, rugalmasságot kínálva az anyagok, például a szürke vagy gömbgrafitos vas és a méret kiválasztásában, ideálisak az egyedi, nagy igénybevételű alkalmazásokhoz magas szerszámköltségek nélkül. Termék megtekintése → vagy más nagy teherbírású alkatrészek, más módszerek magas szerszámköltsége nélkül.
Lépésről lépésre: Hogyan működik a homoköntés
Míg a pontos sorrend az öntödétől és az alkatrész összetettségétől függően változhat, a következő nyolc lépés a homoköntés tipikus munkafolyamatát mutatja be.
1. Mintakészítés
A minta az utolsó rész másolata, általában fából, műanyagból vagy fémből készül. Kissé túlméretezett, hogy figyelembe vegye az olvadt fém zsugorodását a lehűlés során. A minták lehetnek egyrészesek vagy két részre oszthatók (megbirkózni és húzni). A belső üregekhez homokból készült magokat helyeznek a formába.
2. Forma előkészítés
A mintát egy lombikba helyezzük – egy merev keretbe –, és kötőanyaggal kevert homokot (általában agyagot a zöld homokhoz, vagy gyantát a sütés nélküli homokhoz) tömörítenek köré. A cope (felső fele) és a drag (alsó fele) külön kerül kialakításra. Döngölés után a minta visszavonásra kerül, és pontosan negatív üreg marad.
3. Kapu- és felszállórendszer tervezése
Csatornákat vágnak a homokba, hogy összekapcsolják az üreget a külsővel. A fúvóka fogadja az olvadt fémet, amely lefolyik egy csúszófolyosón és kapukon keresztül az üregbe. A vastag részeknél felszállókat helyeznek el, hogy további fémet tápláljanak be, amikor az öntvény zsugorodik.
4. Alapelhelyezés (ha szükséges)
Ha az alkatrésznek belső járatai vagy bemetszései vannak, a homokmagokat a formaüregbe helyezik a zárás előtt. A magokat előre formázzák és megsütik, hogy megerősödjenek.
5. Forma összeállítás
A nyél és a húzóerő egy vonalba van állítva, és össze van szorítva a szivárgás elkerülése érdekében. A forma most készen áll a kiöntésre.
6. Olvadt fém öntése
A fémet (vas, acél, alumínium, bronz stb.) kemencében megolvasztják, és szabályozott hőmérsékleten és sebességgel öntik a kifolyóba. A fém kitölti az üreget, a felszállókat és a kapurendszert.
7. Hűtés és megszilárdítás
Az öntvényt a falvastagság és a fém típusa által meghatározott ideig hűlni hagyják. A megfelelő hűtési idő kritikus fontosságú az olyan hibák elkerülése érdekében, mint a porozitás vagy a repedések.
8. Shakeout és befejezés
A homokforma széttörik, jellemzően vibráció vagy mechanikai rázás hatására. Az öntvény el van választva a kapurendszertől és a felszállóktól. A felesleges anyagot levágják, és a felületet szemcseszórással, csiszolással vagy csiszolással megtisztítják. További műveletek pl hőkezelés, megmunkálás és bevonat követheti, hogy megfeleljen a végleges előírásoknak.
Egy megbízható beszállító számára, aki a teljes homoköntési folyamatot – a mintától a kész megmunkált alkatrészig – kezeli, fontolja meg egy tapasztalt gyártótól való beszerzést, mint például a Ningbo Hansheng Machinery Parts Co., Ltd., amely kínál  Acél homoköntés tengeri hardverekhez A tapasztalt gyártótól származó acél homoköntvények tengeri vasalatokhoz a szakértő kohászokkal és fröccsöntőkkel való együttműködés révén szigorú minőségi szabványokat biztosítanak. Termék megtekintése → és sok más ipari alkalmazás.
A homoköntéshez használt homok típusai
A homok kiválasztása közvetlenül befolyásolja a forma szilárdságát, a felületi minőséget és a költségeket. A leggyakoribb típusok a következők:
- Zöld homok – szilícium-dioxid homok, agyag, víz és adalékanyagok keveréke. Ez a legolcsóbb és legszélesebb körben használt, alkalmas vas- és színesfém ötvözetekhez.
- Gyanta homok – kémiailag kikeményedő gyantával ragasztott homok. Simább felületet és szűkebb mérettűrést eredményez.
- Nátrium-szilikát (vízüveg) homok – nátrium-szilikáttal kötve és CO₂ gázzal térhálósítva. Jó szilárdságot és összecsukhatóságot biztosít.
- Száraz homok – agyagkötésű homok, amelyet sütőben sütnek. Erősebb, mint a zöld homok, de drágább.
Az alábbi táblázat összefoglalja a legfontosabb különbségeket a gyártásban leggyakrabban használt két homoktípus között.
| Tulajdonság | Zöld homok | Gyanta homok |
|---|---|---|
| Kötőanyag típus | Agyagos víz | Szintetikus gyanta |
| Penészerő | Mérsékelt | Magas |
| Felületkezelés | Durva | Sima |
| Méretpontosság | ±0,5–1,0 mm | ±0,3–0,5 mm |
| Öntőformánkénti költség | Alacsony | Mérsékelt |
| Újrahasznosíthatóság | Magas | Korlátozott |
Miért a homoköntést választják ipari alkatrészekhez?
A mérnökök és a beszerzési szakemberek akkor fordulnak a homoköntéshez, amikor nagy, nehéz alkatrészekre van szükségük, amelyeket más módszerekkel nem lehet gazdaságosan előállítani. Az eljárásnak négy fő előnye van:
- Alacsony szerszámköltség – A minták viszonylag olcsók a fröccsöntő szerszámokhoz képest, így a homoköntés ideális prototípusokhoz és rövid-közepes gyártási sorozatokhoz.
- Anyagi rugalmasság – Szinte bármilyen fém önthető: acél, vas, alumínium, bronz, magnézium, sőt speciális ötvözetek is.
- Méretképesség – A több száz kilogramm súlyú, több méteres alkatrészek rutinnak számítanak. Tipikus példák a motorblokkok, a szivattyúházak és a szeleptestek.
- Tervezési alkalmazkodóképesség – A minta módosítása egyszerű, lehetővé téve a tervezési változtatásokat költséges újraszerszámozás nélkül.
A homoköntésnek azonban vannak korlátai. A felületkezelés durvább, mint a fröccsöntés vagy a befektetett öntés, ami másodlagos megmunkálást igényel a kritikus felületeken. A tűrések szélesebbek, jellemzően ±0,5 mm vagy több. Azokban az alkalmazásokban, ahol ezek a tényezők elfogadhatók, a homoköntés biztosítja a legjobb értéket. Jó példa erre a gyártás 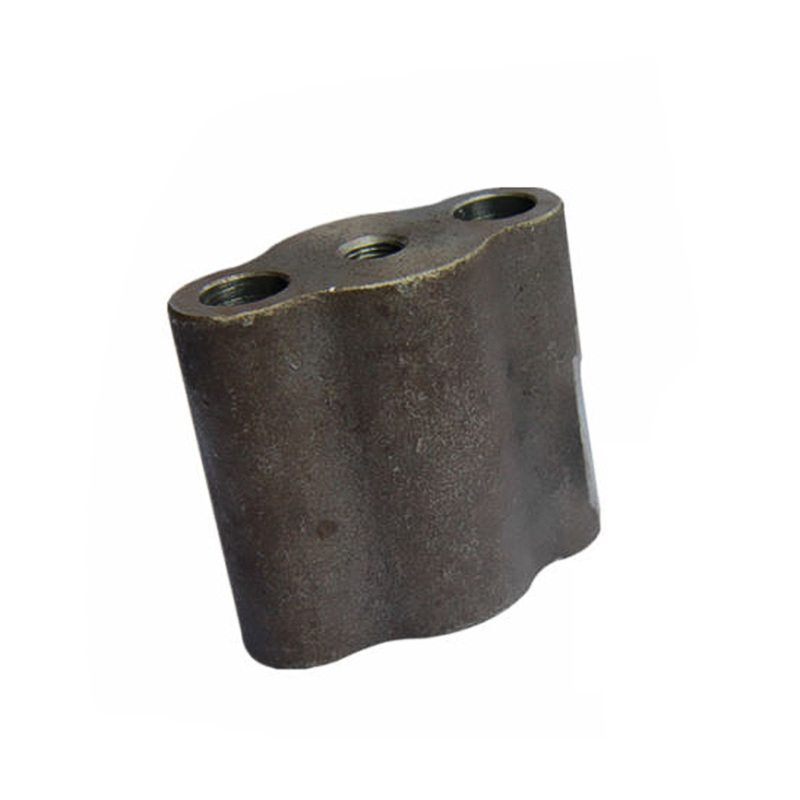 Homoköntő motoralkatrészek az erő és a költség érdekében Azoknál a motoralkatrészeknél, ahol az erősség és az anyagköltség fontosabb, mint a felületkezelés, a homoköntés megbízható teljesítményt nyújt szén- és ötvözött acélok széles skálájával. Termék megtekintése → , ahol a szilárdság és az anyagköltség elsőbbséget élvez a felületi esztétikával szemben.
Alkalmazások kulcsfontosságú iparágakban
A homoköntés az iparágak széles skáláját támogatja. Az olyan gyártók képességei alapján, mint a Ningbo Hansheng, a következő ágazatok gyakran támaszkodnak homoköntvény alkatrészekre:
- Mezőgazdasági gépek – hajtóműházak, ekerészek, erőátviteli házak.
- Autóipar – motorblokkok, hengerfejek, fékelemek.
- Építőipar és bányászat – kanálfogak, adapterlemezek, törőgép kopóalkatrészei.
- Tengeri és tengeri – légcsavarok, szeleptestek, szivattyúházak.
- Ipari gépek – szerszámgépalapok, motorvázak, hidraulikus elosztók.
- Szelepek és folyadékszabályozás – szeleptestek, karimák, csőszerelvények.
Minden iparágnak megvannak a maga követelményei az anyaggal, a tűréshatárral és az utófeldolgozással kapcsolatban. Egy jó hírű öntöde az ügyfelekkel együttműködve kiválasztja a megfelelő homoktípust, ötvözetet és befejező műveleteket, biztosítva, hogy a végső alkatrész megfeleljen a teljesítmény- és a költségvetési céloknak.
Következtetés: A gyakorlati választás nagy fémalkatrészekhez
A homoköntés egy eldobható homokforma segítségével fém alkatrészeket készít minimális előzetes befektetéssel és maximális anyagi sokoldalúsággal. A folyamat jól érthető, nagymértékben megismételhető, és megbízható az olyan iparágak számára, amelyek nagyságrendű erőt és tartósságot követelnek meg. Ha egy nehéz alkatrész gyártási lehetőségeit értékeli, megértse hogyan alkalmazzák a homoköntvény alkatrészeket az ipari gyártásban segít a megalapozott döntés meghozatalában.
A homoköntést CNC-megmunkálással, hőkezeléssel és felületkezeléssel egy fedél alatt ötvöző partner számára egy több évtizedes exporttapasztalattal rendelkező kínai öntöde – mint például a Ningbo Hansheng Machinery Parts Co., Ltd. – szakértelme csökkentheti az átfutási időt és egyszerűsítheti az ellátási lánc kezelését. Termékcsaládjuk számos homoköntvény alkatrészt tartalmaz, a karimás tengelyektől a motoralkatrészekig és a hajó hardverig, és mindegyiket a nemzetközi minőségi szabványok szerint gyártják.
Kiválasztott csapágy kijelző


Elérhetőségi adatok
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Termékek Linkek
Termékek Linkek
- Mezőgazdasági gépek öntőalkatrészei
- Automatikus öntés alkatrészek
- Sárgaréz présöntvény alkatrészek
- Öntővödör Fog és Tartozék
- Konténeröntő alkatrészek
- Befektetési öntőalkatrészek
- Gépek öntőalkatrészei
- Bányászati gépek öntőalkatrészei
- Vasúti és vonatöntő alkatrészek
- Homoköntő alkatrészek
- Bélyegző és kovácsolt alkatrészek
- Szelepöntő alkatrészek
Lépjen kapcsolatba velünk
Szerzői jog ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Minden jog fenntartva
 Egyedi présöntvény-gyártók
