


Visszajelzés

Szerző: FTM
Date: Sep 02, 2026
Homoköntési alkatrészek: folyamat, anyagok, tűrések és vásárlási szempontok
Kérjen meg három öntödét, hogy árajánlatot adjanak ugyanarra a 30 kg-os szeleptestre, és gyakran kap három különböző árat, három különböző tűrés ígéretet és három különböző feltételezést a megmunkálási ráhagyással kapcsolatban. Ez nem gondatlanság; ez azért történik, mert a "homoköntés" több, egymástól nagyon eltérő képességű öntőrendszert takar. A rövid válasz a vásárlók számára a következő: a homoköntvény alkatrészek általában a legköltséghatékonyabb út a hangos, közepes és nagy fém alkatrészekhez kis és közepes mennyiségben, feltéve, hogy a fröccsöntési rendszer, a tűrésfokozat és az ellenőrzési terv a kezdetektől fogva az alkatrészhez igazodik.
A közgazdaságtan megmagyarázza, miért. A homokforma egy fémszerszám töredékébe kerül, az eljárás szinte bármilyen önthető ötvözetet elfogad, és a praktikus méretű mennyezetet tonnában, nem pedig kilogrammban mérik. A kompromisszum a lazább öntési tűrés és a durvább felület, mindkettő megmunkálási ráhagyásokkal és egyértelmű specifikációval kezelhető.
Mi számít homoköntő alkatrésznek?
A homoköntvény alkatrész minden olyan fém alkatrész, amelyet úgy alakítanak ki, hogy olvadt fémet öntenek egy újrafelhasználható minta köré tömörített, ragasztott homokból készült formába. A magok, amelyek az üregben elhelyezett homokformák, belső átjárókat, üregeket hoznak létre, ezért az eljárás jól kezeli a bonyolultságot: áramlási utakkal ellátott szeleptestek, hűtőkamrás motorházak, belső furatú csőcsatlakozások, bordásfalú hajtóműházak.
Az ötvözetek választéka széles: szürke és gömbgrafitos vas, szén- és gyengén ötvözött acélok, rozsdamentes acél, alumínium és rézötvözetek, például sárgaréz és bronz. A kész alkatrészek tömege néhány száz grammtól sok tonnáig terjed. Két jellemző határozza meg az öntött terméket. A méretpontosság jellemzően az ISO 8062 CT9-CT13 öntési tűrésbesorolások közé esik, a formázási rendszertől és az alkatrészmérettől függően, és a felület hordozza a fröccsöntő homok textúráját. A tömítőfelületek, furatok és karimás felületek ezért megmunkálási ráhagyást igényelnek, amelyet a húzási szakaszban kell megtervezni és vágással befejezni.
Hogyan alakítja a folyamat az alkatrészt és annak költségét
Könnyen követhető a sorrend: készíts egy mintát, alakítsd ki köré a formafelet, helyezd el az esetleges magokat, szereld össze a formát, öntsd, hűtsd ki, rázd ki, majd vágd le a kapukat és a felszállókat, és tisztítsd meg az öntvényt. Kereskedelmi szempontból az számít, hogy valójában hol dől el a minőség és a költség. A minta minősége és az elválási vonal kialakítása a méretpontosság alapja. A kapuzás és a felemelkedés határozza meg, hogy a fém szilárdan megszilárdul, vagy megtartja a zsugorodási porozitását. A hűtési sebesség befolyásolja a szemcseszerkezetet és az acélöntvényeknél azt, hogy szükség van-e hőkezelésre. Minden további mag, szigorított tűrés vagy megmunkált felület valahol a lánc mentén megnöveli a költségeket, ezért az öntödei mérnök által áttekintett rajzok gyakran olcsóbbak, nem drágábbak.
A mintakészítés, a formázás, a kiöntés és a kiütés részletes áttekintéséhez lásd ezt a lépésről lépésre hogyan működik a homoköntés és mely alkatrészeket állít elő .
Fröccsöntő rendszerek: Miért nem egy folyamat a homoköntés?
Amikor egy szállító homoköntvény alkatrészeket ajánl, az ár és az elérhető pontosság nagymértékben függ a szám mögött meghúzódó öntőrendszertől. Az agyaggal és vízzel összekötött zöld homok az ipar igáslója: gyors, újrafelhasználható és formánként a legolcsóbb, ami egyszerűbb alkatrészekhez nagyobb mennyiségben is alkalmas. A nátrium-szilikát, amelyet gyakran vízüveg homoknak neveznek, kemény, méretstabil formává keményedik, és széles körben használják acélöntvényekhez. A furán és más sütés nélküli gyantahomokok szobahőmérsékleten kémiailag kikeményednek, jól megtartják alakjukat, és javítják a felületet a nagyobb, bonyolultabb öntvényeken. A szilikaszol kötésű burkolóhomok tovább finomítja a forma felületét, és csökkenti a megmunkálásra hagyott alapanyag mennyiségét.
Következik egy gyakorlati szabály: minél igényesebb a geometria vagy a tűrés, annál többet számít a fröccsrendszer. Egy több rendszert futtató öntöde a módszert az alkatrészhez tudja illeszteni, ahelyett, hogy minden munkát egy soron keresztül kényszerítene, és ezt a rugalmasságot érdemes megkérdezni az árajánlatok összehasonlítása előtt.
| Öntőrendszer | Tipikus tűrés (ISO 8062) | Tipikus öntött felület | A legalkalmasabb |
|---|---|---|---|
| Zöld homok (agyagkötésű) | CT11-CT13 kézi fröccsöntés; CT9-CT11 gépi fröccsöntés | Nagyjából Ra 12,5-25 mikron | Egyszerűbb alkatrészek nagyobb mennyiségben a legalacsonyabb szerszámköltséggel |
| Nátrium-szilikát (vízüveg) homok | CT10-CT12 | Nagyjából Ra 12,5-25 mikron | Acélöntvények és nagyobb alkatrészek, amelyek szilárd, stabil formákat igényelnek |
| Furán és sütésmentes gyantahomok | CT9-CT11 | Nagyjából Ra 6,3-12,5 mikron | Nagyobb vagy bonyolultabb öntvények kis-közepes tételekben |
| Szilika szol kötésű burkolóhomok | CT8-CT10 | Nagyjából Ra 6,3-12,5 mikron, finer texture | Azokat a részeket, ahol a simítás és a megmunkálási ráhagyás meg kell húzni |
Ahol a homoköntő alkatrészek megérdemlik
Szelep- és folyadékszabályozó alkatrészek
A nyomástartó berendezés természetes illeszkedés. Az ötvözött acélból készült homoköntvény-alkatrészek, mint például a testek, a motorháztetők és a záróelemek, bőséges készlettel hagyják el a formát, és CNC-megmunkálással készülnek el a tömítőfelületeken és a karimafelületeken, ahol a nyomástartás és a szivárgás szabályozása a legfontosabb. Az öntvény hordozza a terhet; a megmunkálás biztosítja a pontosságot.
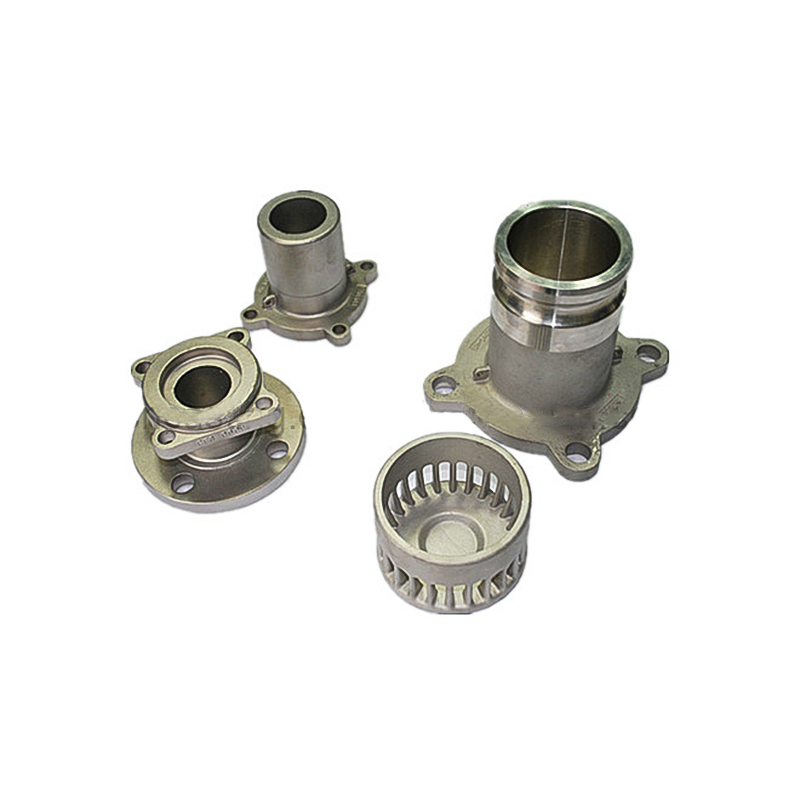 Ötvözött acél homoköntő szelepalkatrészek Homoköntött szeleptestek, burkolatok és záróelemek CNC-megmunkálású tömítéssel és karimás felületekkel, amelyek az öntési szilárdságot a nyomástartáshoz és a szivárgásszabályozáshoz szükséges megmunkálási pontossággal ötvözik. Termék megtekintése →
Általános gépek és erőátvitel
A homoköntött hengerek, motoralkatrészek, csapágysapkák, karimás tengelyek és hajtóműházak kihasználják a folyamat szabadságát a falvastagság és a teljes méret tekintetében, míg a megmunkálás a furatokat és a homloklapokat tűréssel hozza. Itt is kifizetődő a házon belüli megmunkálás és bevonat, mert a külön szállítók közötti kezelés gyakran elveszíti a tűréshatárt és az átfutási időt.
 Homoköntő henger megmunkálása A házon belüli megmunkálással kidolgozott homoköntvény hidraulikus hengerek a furatokat és a homlokfelületeket tűrhetővé teszik, rugalmasságot kínálva a falvastagság és a méret tekintetében a motorokhoz, sebességváltókhoz és nehézgépekhez. Termék megtekintése →
Tengerészeti, építőipari és mezőgazdasági hardver
Acél homoköntvények tengeri szerelvényekhez, csőcsatlakozó alkatrészekhez, motorkerékpár-alkatrészekhez és mezőgazdasági gépalkatrészekhez teszik teljessé a listát: olyan alkalmazások, amelyek szívósságot, védőbevonatot és megbízható mechanikai tulajdonságokat igényelnek, mint a kozmetikai felületkezelést. A nehéz berendezések esetében ugyanez a logika vonatkozik a kopó alkatrészekre és a szerelési alkatrészekre is.
 Acél homoköntés tengeri hardverekhez Masszív acél homoköntvények tengeri vasalatokhoz és csőcsatlakozó alkatrészekhez, olyan alkalmazásokhoz, amelyek védőbevonatot és megbízható mechanikai tulajdonságokat igényelnek kozmetikai felületkezelés helyett. Termék megtekintése →
Alapszabály, hogy ha az alkatrész vastartalmú, néhány kilogrammnál nehezebb, vagy olyan mennyiségben van szükség, amely nem indokolja a kemény szerszámozást, akkor a homoköntés megérdemli az első idézetet.
Hogyan hasonlítható össze a homoköntés a présöntéssel és a befektetési öntéssel?
Következtetés először: válasszon homoköntvényt a méret, a vasötvözetek és a kis-közepes térfogatok alapján; válasszon présöntvényt a vékonyfalú, nem vastartalmú alkatrészekhez nagy mennyiségben; és válasszon befektetési öntést, ha a szűk tűrések és a finom részletek magasabb darabárat indokolnak. A három közül egyik sem általánosan jobb, mert különböző problémákat old meg.
A présöntéshez állandó acélszerszámot használnak, így a szerszámok költségesek, de az alkatrészenkénti költség meredeken csökken a térfogatnál; nagyrészt alumínium-, cink- és rézötvözetekre, valamint a géphez illeszkedő alkatrészméretekre korlátozódik. A befektetési öntés finom részletekkel közel háló alakú alkatrészeket állít elő, de a viasz- és kerámia eljárás darabonként többe kerül. A homoköntvény a szemközti sarokban található: minimális szerszámbefektetés, szinte korlátlan ötvözetválasztás és bőséges mérettartomány, lazább öntési pontossággal, hogy a megmunkálás a funkcionális felületeken helyreálljon. Sok beszerzési program mindhárom alkalmazást használja egymás mellett, homoköntvényeket rendelve a keretekhez, házakhoz és szeleptestekhez, befektetési öntvényeket az összetett kisebb alkatrészekhez, és fröccsöntvényeket a nagy volumenű alumínium hardverekhez.
Mit kell megerősíteni a homoköntési megrendelés aláírása előtt
A sima és a problémás rendelés közötti különbség általában a specifikációban, nem pedig a fémben jelenik meg. Mielőtt elkötelezné magát a szállító felé, rögzítse a következőket:
- Tűrési fokozat és megmunkálási ráhagyás. Nevezze meg a szabványt, például az ISO 8062 szabványt, és a tűrésfokozatot a rajzon, és jelölje meg, hogy mely lapok vannak megmunkálva, hogy az idézetek valóban összehasonlíthatók legyenek.
- Öntőrendszer és kötőanyag. Kérdezze meg, hogy az árajánlat zöld homokot, nátrium-szilikátot, gyantát vagy szilícium-dioxid-szol tartalmú homokot feltételez-e; a választás megváltoztatja az árat és az elérhető kivitelt is.
- Anyagellenőrzés. Adja meg az ötvözet szabványát, kérjen mechanikai tesztrudat minden egyes hőhez, és kérjen jelentést a kémiai összetételről.
- Vizsgálati kör. Egyezzen meg a méretellenőrzési és vizuális kritériumokban, valamint a mágneses részecskék vagy ultrahangos vizsgálatban a nyomástartó vagy a biztonság szempontjából kritikus területeken.
- Öntés utáni távcső. Adja meg, hogy ki végzi a hőkezelést, megmunkálást, bevonást és festést, és mely dokumentumokat, például méretjelentéseket és anyagbizonyítványokat szállítanak az áruval együtt.
- Az első cikk jóváhagyása. A rajz alapján jóváhagyott minta megakadályozza a legtöbb vitát a köteg későbbi szakaszában.
Egyedi homoköntvény-szállítóval dolgozunk
A homoköntés azokat a beszállítókat jutalmazza, akik megtervezendő folyamatként kezelik, nem pedig egyszerűen öntve, és a jelek könnyen észrevehetők: a beszállító rákérdez az alkatrész munkaterhelésére és szervizkörnyezetére, öntési rendszert javasol ahelyett, hogy megvárná az elnevezést, és ugyanezen terv részeként a megmunkálást és a bevonatot is megjelöli. 2003 óta a Ningbo Hansheng Machinery Parts Co., Ltd. néven is működik Ningbo Yifei Machinery Parts Co., Ltd. , egyedi öntvényeket és kovácsolt anyagokat szállított egy 5000 négyzetméteres ningboi (Kína) gyárból, amely ISO 9001 minőségbiztosítási rendszer szerint működik, a megmunkálást, a hőkezelést és a felületbevonatot házon belül kezelik, és a legtöbb terméket Európába és Észak-Amerikába exportálják.
Ha homoköntvény alkatrészeket vásárol, a leghatékonyabb kiindulási pont egy rajz, amelyen egyértelműen meg vannak jelölve a tűrések, mennyiségek és alkalmazási részletek. A hozzáértő beszállító egy ajánlott fröccsöntő rendszerrel, megmunkálási tervvel és egy árajánlattal válaszol, amelyet soronként összehasonlíthat, és ez az összehasonlítás az, ahol a valódi megtakarításokat megtalálják.
Kiválasztott csapágy kijelző


Elérhetőségi adatok
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Termékek Linkek
Termékek Linkek
- Mezőgazdasági gépek öntőalkatrészei
- Automatikus öntés alkatrészek
- Sárgaréz présöntvény alkatrészek
- Öntővödör Fog és Tartozék
- Konténeröntő alkatrészek
- Befektetési öntőalkatrészek
- Gépek öntőalkatrészei
- Bányászati gépek öntőalkatrészei
- Vasúti és vonatöntő alkatrészek
- Homoköntő alkatrészek
- Bélyegző és kovácsolt alkatrészek
- Szelepöntő alkatrészek
Lépjen kapcsolatba velünk
Szerzői jog ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Minden jog fenntartva
 Egyedi présöntvény-gyártók
